Detalles del artículo
¿Por qué se agrieta el pegamento epoxi AB? Causas, mecanismos y soluciones.
Descubre por qué se agrieta el pegamento epoxi AB durante o después del curado. Encuentra causas comunes como el estrés térmico, las burbujas de aire y la mezcla inadecuada, así como soluciones efectivas para mejorar el rendimiento del adhesivo epoxi.
11-08-26
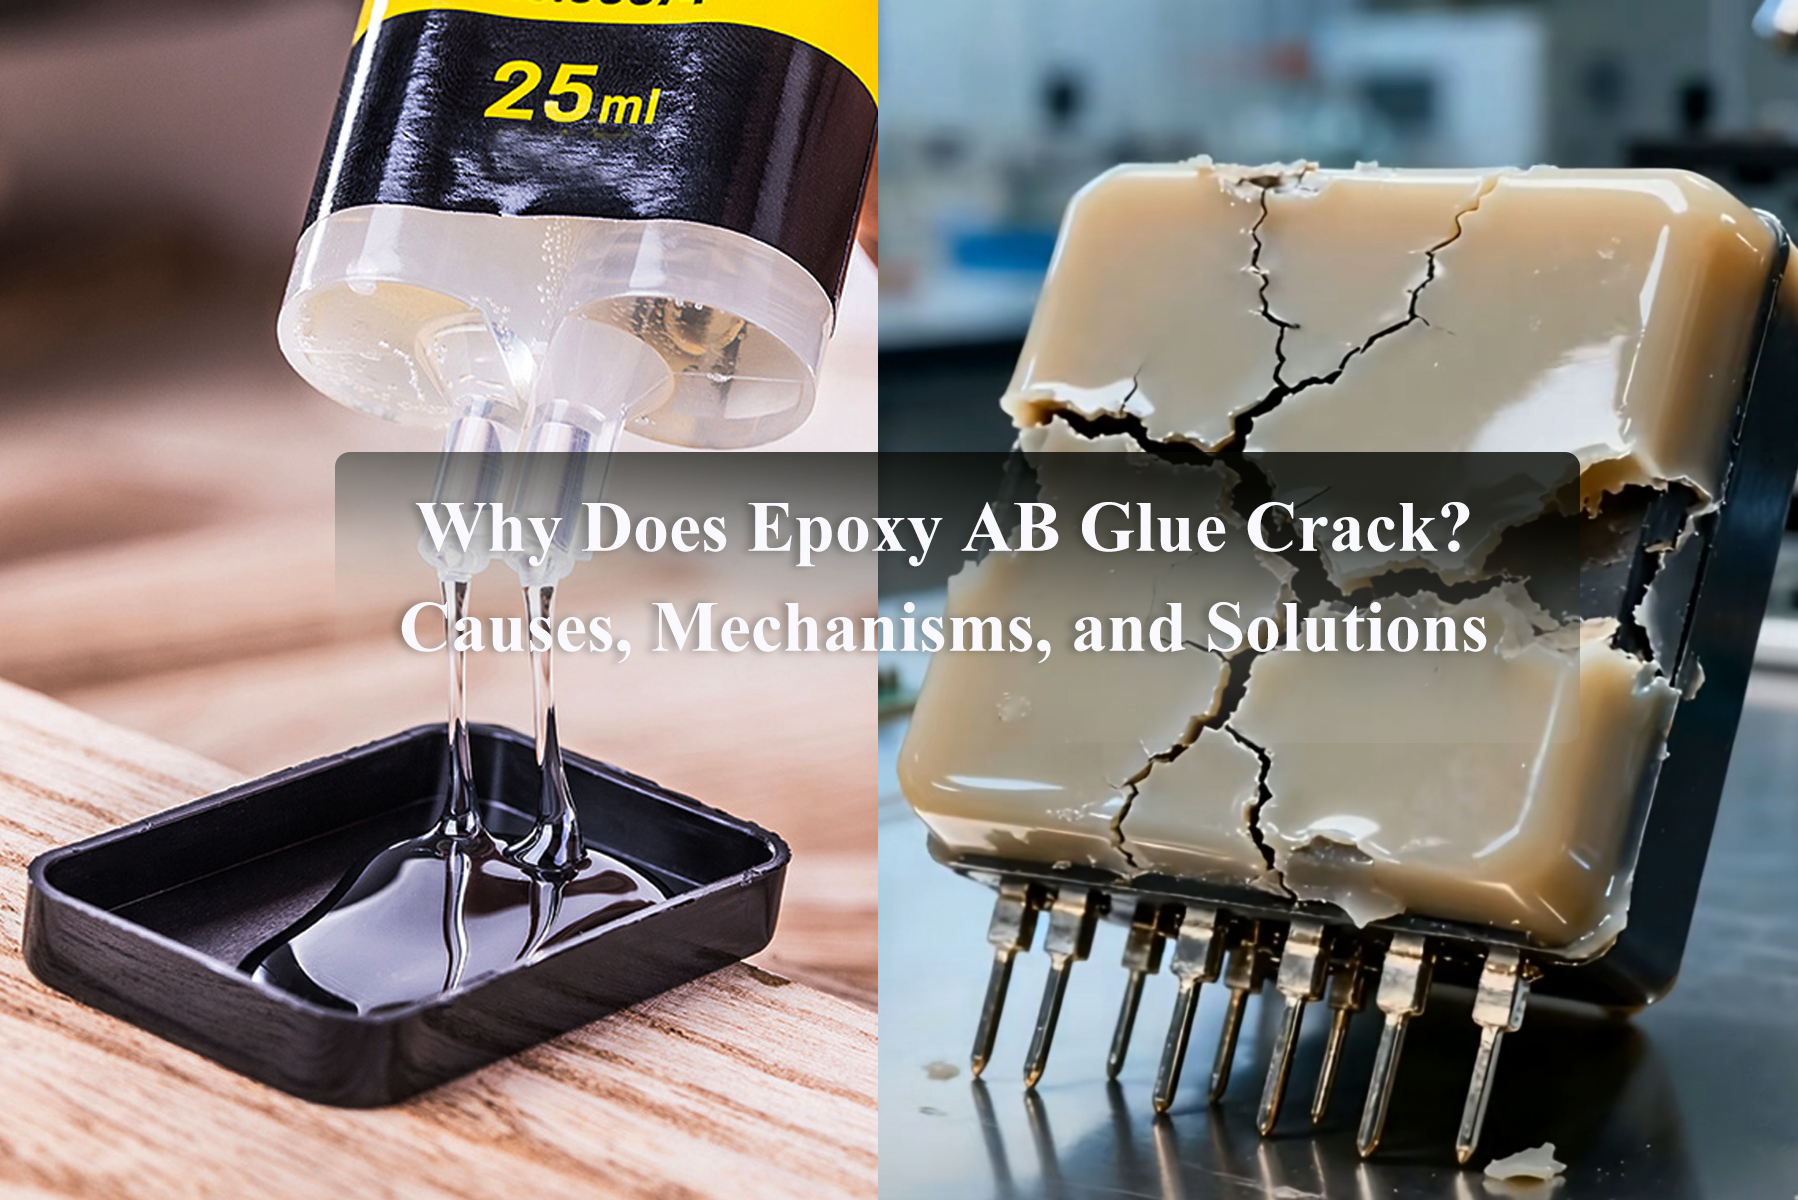
¿Por qué se agrieta el pegamento epoxi AB? Causas, mecanismos y soluciones.
El adhesivo epoxi AB se utiliza ampliamente en electrónica, automoción, construcción y uniones industriales debido a su alta resistencia y resistencia química. Es un sistema de dos componentes: la Parte A contiene resina epoxi, cargas y aditivos, mientras que la Parte B es el agente de curado, generalmente a base de aminas o anhídridos.
Si bien los adhesivos epoxi forman materiales termoestables duros y duraderos tras el curado, en ocasiones se producen grietas durante o después del mismo. Comprender las causas principales puede ayudar a mejorar el rendimiento del producto y reducir la tasa de fallos.
1. La química detrás del pegamento epoxi AB
Al mezclar las partes A y B, los grupos epoxi reaccionan con los grupos activos del agente de curado para formar una red polimérica altamente reticulada. Esta reticulación confiere al epoxi su excelente resistencia mecánica y química.
Sin embargo, esa misma alta densidad de entrecruzamiento también puede hacer que el material sea relativamente quebradizo. Cuanto mayor sea el valor de la resina epoxi y la densidad de entrecruzamiento, más resistente pero menos flexible será el adhesivo curado.
2. Principales razones por las que se agrieta el pegamento epoxi AB
A. Alta fragilidad después del curado
La resina epoxi curada es un material termoestable de alta dureza. Si la formulación presenta una densidad de reticulación excesiva, el adhesivo pierde flexibilidad y se vuelve propenso a agrietarse bajo tensión, vibración o dilatación térmica.
B. Estrés térmico debido a cambios de temperatura
La resina epoxi y los materiales aglutinados suelen tener coeficientes de dilatación térmica diferentes. Los ciclos repetidos de calentamiento y enfriamiento generan tensiones internas que pueden provocar microfisuras y, finalmente, grietas visibles.
Esto es especialmente común en:
Encapsulado de componentes electrónicos
Aplicaciones para exteriores
Ambientes de alta temperatura
C. Burbujas de gas y huecos durante el curado
Muchos sistemas epoxi curan mediante reacciones de adición-condensación. Durante el curado, pueden generarse subproductos como metanol, amoníaco u otros gases. Si el proceso no se controla adecuadamente, pueden quedar burbujas atrapadas en el adhesivo.
Estos huecos reducen significativamente la resistencia mecánica y actúan como puntos de concentración de tensiones, lo que hace que la resina epoxi curada sea mucho más propensa a agrietarse bajo carga térmica o mecánica.
D. Proporción de mezcla inadecuada o mala dispersión
Una proporción incorrecta de A/B o una mezcla insuficiente pueden dejar resina o agente de curado sin reaccionar en el adhesivo. Esto provoca un curado irregular, puntos débiles y tensiones internas, lo que aumenta el riesgo de agrietamiento.
E. Temperatura de curado excesiva o reacción rápida
Algunos sistemas de curado con anhídrido requieren temperaturas y tiempos de curado elevados. Si la reacción se produce demasiado rápido o la temperatura es demasiado alta, pueden acumularse rápidamente tensiones de contracción, lo que provoca grietas.
3. Cómo prevenir el agrietamiento en el pegamento epoxi AB
Aquí presentamos métodos prácticos para mejorar la fiabilidad:
Optimizar la formulación
Controla el valor de epoxi y la densidad de reticulación.
Elija agentes de curado que proporcionen un equilibrio entre resistencia y flexibilidad.
Añada agentes endurecedores o flexibilizadores adecuados.
Reduzca las burbujas y los huecos.
Mezcle bien y de manera uniforme la Parte A y la Parte B.
Desgasifique la mezcla al vacío siempre que sea posible.
Dispénselo lentamente para evitar la entrada de aire.
Controlar el proceso de curado
Siga la temperatura y el tiempo de curado recomendados.
Evite la acumulación excesiva de calor en las secciones más gruesas.
Utilice un curado por etapas para el encapsulado de grandes volúmenes.
Mejorar la consistencia del proceso
Utilice equipos de dosificación y mezcla de precisión.
Mantener condiciones ambientales constantes (temperatura y humedad).
Asegúrese de preparar adecuadamente la superficie de las piezas que se van a unir.
4. El papel de los equipos de dispensación profesional
La dosificación y mezcla precisas son fundamentales para evitar el agrietamiento. Los sistemas de dosificación profesionales de dos componentes pueden:
Mantener proporciones A/B precisas
Asegurar una mezcla uniforme
Reduzca el aire atrapado
Mejorar la consistencia y el rendimiento de la producción.
WEFILL TECH se especializa en:
Máquinas dispensadoras de dos componentes
Máquinas dispensadoras de un solo componente
Equipo de llenado de adhesivo de dos componentes
Equipos de llenado de adhesivos monocomponentes
Nuestro principal objetivo es lograr un rendimiento de producción estable y fiable para aplicaciones de adhesivos industriales.
Conclusión
Las grietas en el pegamento epoxi AB se deben principalmente a su alta fragilidad, estrés térmico, burbujas atrapadas, mezcla inadecuada y condiciones de curado incontroladas. Al optimizar la formulación, reducir los huecos y utilizar equipos de dosificación precisos, los fabricantes pueden mejorar significativamente la durabilidad y la fiabilidad de los productos epoxi curados.
¿Le interesa mejorar su proceso de dosificación de epoxi?
WEFILL TECH ofrece soluciones profesionales de dosificación y llenado para epoxi y otros adhesivos industriales.
Sitio web
https://www.wefilltech.com
Correo electrónico
info@wefilltech.com
Le invitamos a visitarnos, probar nuestras máquinas y conversar sobre sus necesidades de producción.
#PegamentoEpoxiAB #AgrietamientoDePegamentoEpoxi #AgrietamientoDeAdhesivoEpoxi #AdhesivoEpoxiDeDosComponentes #CausasDeAgrietamientoDeAdhesivoEpoxi #AgrietamientoDeResinaEpoxiDespuésDelCurado #ProblemasDeAgrietamientoDeAdhesivoEpoxiDeDosComponentes
Productos relacionados
https://www.wefilltec.com/ab-two-component-filling-and-capping-machine
https://www.wefilltec.com/filling-dispensing-capping-machine
https://www.wefilltec.com/fully-automatic-filling-capping-labeling-line
Blog reciente aquí
Artículos relacionados
Artículo
The Complete Guide to Two-Component Adhesives: From Principles to Dispensing
Todos los generadores de Lorem Ipsum en Internet tienden a repetir fragmentos predefinidos.
Artículo
¿Cómo revoluciona la automatización no estándar las aplicaciones adhesivas? — El futuro de precisión, eficiencia e inteligencia de WEFILL
Todos los generadores de Lorem Ipsum en Internet tienden a repetir fragmentos predefinidos.
Artículo
How Seasonal Changes Affect Adhesive Curing Speed and Strength
Todos los generadores de Lorem Ipsum en Internet tienden a repetir fragmentos predefinidos.
Artículo
Máquina de llenado y taponado de adhesivo de dos componentes Large Platen AB: una innovación industrial eficiente y precisa.
Todos los generadores de Lorem Ipsum en Internet tienden a repetir fragmentos predefinidos.

Artículo
Adhesivos de poliuretano de alto rendimiento | Resistencia, tenacidad y soluciones de unión sostenibles
Todos los generadores de Lorem Ipsum en Internet tienden a repetir fragmentos predefinidos.